




Szereg detali, z którymi spotykamy się na co dzień, ma bardzo małe gabaryty, jednocześnie jest pokryta powłoką galwaniczną ze względów estetycznych czy też z powodów czysto technologicznych. Detali takich jak kulki, nity, śrubki praktycznie nie poddaje się galwanizacji pojedynczo na zawieszkach. Tego typu materiał obrabia się masowo w bębnach bądź kielichach galwanizerskich.
Bęben galwanizerski jest to urządzenie pozwalające na galwanizację, jak już wspomniałem detali, których praktycznie nie da się zawiesić na zawieszce, np. kulki. Dla ścisłości, kulki można umocować na zawieszce za pomocą dwóch ostrzy, lecz pozostanie w miejscu kontaktu ślad. Tego typu problemu nie mamy w bębnie, jednak zawieszka ma zalety takie, że przez każdy detal przepłynie dokładnie określony ładunek, czyli inaczej mówiąc osadzimy dokładnie żądaną ilość metalu. Sama koncepcja bębna galwanicznego została przedstawiona na początku zeszłego stulecia (czyli u zarania galwanotechniki). Co ciekawe, pierwszy bęben, jaki znalazłem w literaturze galwanicznej został opisany w poradniku, którego autorem jest „ojciec galwanotechniki” Wilhelm Pfanhauser pt. „Elektroplattirung“, czwarte wydanie z roku 1900. (O tym poradniku wspomniałem w jednym z poprzednich moich artykułów zamieszczonych na łamach „Lakiernictwa Przemysłowego”). Na fot. nr 1 widać, jaka była ówczesna koncepcja. Bęben ustawiony niesymetrycznie w osi, ściany bębna wykonane z siatki mosiężnej bądź miedzianej, prąd doprowadzany był poprzez oś.

Fot. 1. Pierwszy bęben.
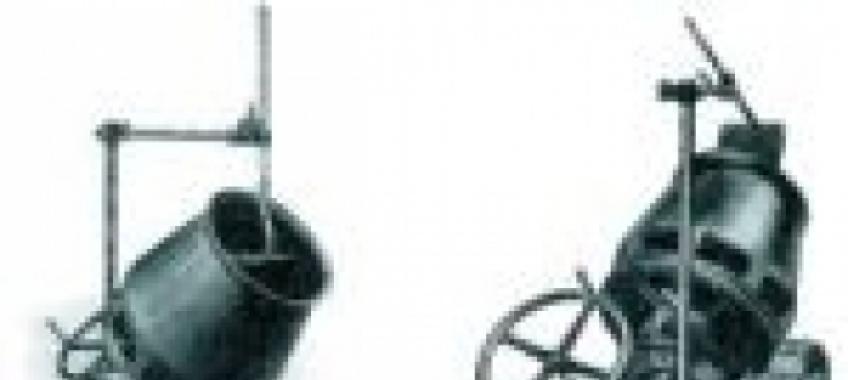
Natomiast w siódmym wydaniu poradnika pt. „Galvanotechnik” z 1928 r., a redagowanym przez dr. Wilhelma Pfanhausera juniora, koncepcja bębna jest już przedstawiana tak jak na fot. nr 2. Z ciekawostek to koła zębate napędzające ten bęben są wykonane z drewna, co ma nie przeszkadzać (zanieczyszczać kąpieli). W tymże wydaniu poradnika są już pokazane kielichy galwanizerskie, których idea jest taka sama do dzisiaj (fot. nr 3).

Fot. 2. Bęben klasyczny z początku XX stulecia.
Zastosowanie bębnów galwanicznych ma tą zaletę nad kielichami, że w procesie galwanizacji wykorzystujemy całą objętość wanny. Nie ma ograniczenia w dostępie elektrolitu do detali. Ponadto w procesie jest wykorzystywana cała powierzchnia anod, które znajdują się w wannie. Zostaje więc zachowany prawidłowy stosunek powierzchni anody do katody. We współczesnych bębnach galwanizerskich element roboczy ma postać prostopadłościanu o przekroju sześciokąta, a ściany są perforowane, co pozwala na swobodny przepływ kąpieli galwanicznej. Jak wygląda współczesny bęben galwanizerski możemy zobaczyć na fot. nr 4. Jest to bęben, który można obciążyć do 8 kg wsadu. Jest on przystosowany do przenoszenia ręcznego z wanny do wanny. Doprowadzenie prądu do detali jest realizowane za pomocą tzw. gruszki. Jednocześnie z szyny anodowej jest zasilany silnik bębna. Drugi biegun do zasilania silnika jest podłączany krokodylkiem do szyny, na której są zawieszone anody.

Fot. 3. Kilelich galwaniczny z początku XX stulecia.

Fot. 4. Bęben współczesny.
Wskazane jest, by silnik miał możliwość przełączania z 6 na 12 V. Silnik jest zasilany napięciem stałym takim, jakie jest dostarczane na wannę do procesu galwanizacji. Procesy galwaniczne przebiegają przy różnych napięciach, np. miedziowanie, niklowanie czy odtłuszczanie. W związku z tym bęben za każdym razem kręciłby się z różną prędkością. Chcąc zachować przynajmniej podobne obroty bębna zmieniamy napięcie zasilania silnika. Natomiast zdarzyć się może, iż proces przebiega przy tak niskim napięciu (mamy tak podczas cynowania), że bęben stoi w miejscu. Na taką sytuację mamy przygotowany mały zasilacz laboratoryjny, gdzie możemy ustawić sobie żądane napięcie. Oczywiście jeżeli stwierdzimy, że bęben się nie kręci, to odłączamy krokodylek od anody i podłączamy go do zasilacza. Nie wolno podłączać zasilacza, gdy krokodylek jest zapięty na anodzie. Drugi biegun zasilacza podłączamy do szyny katodowej lub od razu do uchwytu, na którym wisi bęben. Kolejność podłączenia biegunów w tej sytuacji nie ma znaczenia - bęben co najwyżej będzie się kręcił w odwrotną stronę. Dla procesu galwanizacji nie ma to znaczenia (przy symetrycznym rozłożeniu anod w wannie). Taki bęben jak pokazałem na fot. nr 4 sprawdza się w praktyce. Wykonany jest z polipropylenu a sposób zamknięcia bębna jest bardzo solidny - nie ma ryzyka, że detale wysypią się podczas procesu. Bęben jest w stanie sam stać na dnie niewielkiej wanny i możemy wówczas prowadzić proces. Czasami tak bywa, że uruchamiamy niewielką ilość kąpieli pod małe zlecenie.

Fot. 4-2. Gruszki kontaktowe w bębnie.
W swojej praktyce do galwanicznej obróbki drobnicy stosujemy jeszcze bębny, które zostały wykonane we własnym zakresie. Są to małe bębenki z bardzo drobną perforacją (fot. nr 5). Z ciekawszych rzeczy, jakie są w tym bębnie, to możliwość wyjęcia mechanizmu napędzającego (fot. nr 6). Zastosowany został tutaj zwykły silnik od wycieraczek samochodowych wraz z przekładnią. Dzięki temu uzyskujemy małe obroty bębna a jednocześnie regulujemy szybkość obrotów silnika za pomącą zasilacza laboratoryjnego. Konstrukcja nośna jest zrobiona z polipropylenu a sam bęben jest wykonany z polimetakrylanu metylu (plexi). Zaletą tego tworzywa jest łatwość klejenia za pomocą chloroformu. Ma natomiast wadę, o której przekonaliśmy się sami dopiero podczas pracy bębna. Podczas odtłuszczania prowadzonego w temp ok. 80o C deformacji uległ bęben, po prostu płyty z plexi nie wytrzymały temperatury i zaczęły się wyginać pod ciężarem wsadu znajdującego się w bębnie. Tym niemniej urządzenie jest bardzo przydatne i pozwala na obróbkę nawet bardzo małych ilości detali.











