

• Reklama
    A1 - Kabe 12.02-12.02 Julian

Szukaj

    Reklama
    B1 tiger-coating 18.08.2022-24.01.2023 Julian przedłużony do końca 2025

    Aktualności i przegląd rynku

    Wydanie nr: 3(65)/2010

    Aktualności i przegląd rynku

    Przegląd inwestycji

    ponad rok temu  01.05.2010, ~ Administrator,   Czas czytania 6 minut

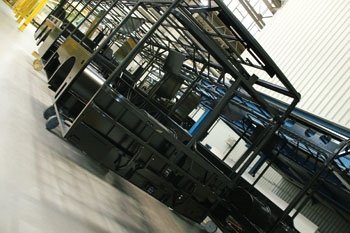
    Szkielet autobusu po kąpieli ktl.

    Szkielet autobusu po kąpieli ktl.

    Strona 1 z 2

    Kataforeza – niezawodna ochrona antykorozyjna autobusów

    Fabryka MAN w Starachowicach z powodzeniem od ponad dwóch lat stosuje zabezpieczenie szkieletów autobusów nowoczesną metodą kataforezy zanurzeniowej. Proces antykorozyjnego zabezpieczania zachodzi w dziesięciu ogromnych wannach, z których największa mieści 320 metrów sześc. cieczy.


    W Polsce do Grupy MAN należą 4 spółki, w tym MAN Bus – nowoczesna fabryka autobusów miejskich w Starachowicach i Poznaniu. Firma jest aktualnie największym producentem autobusów w Polsce. W Starachowicach jest europejskie centrum budowy szkieletów niskopodłogowych autobusów MAN. W 2008 roku w starachowickim zakładzie zainwestowano w linię do malowania kataforetycznego, jedyną w Polsce na taką skalę i prawdopodobnie największą działającą na chwilę obecną w Europie. Kataforeza jest zaawansowanym technologicznie procesem elektrochemicznym. Polega na katodowym lakierowaniu powierzchni metalowych w zanurzeniu elementów w specjalnym roztworze przy jednoczesnym podłączeniu napięcia.

    - Podczas malowania elektroforetycznego można pokryć mocno wgłębione, (skomplikowane kształty) oraz osłonięte obszary przeznaczone do malowania, które zazwyczaj są niedostępne przy malowaniu natryskowym – opisuje proces Michał Kolasa, kierownik segmentu „Malowania Zanurzeniowego Kataforetycznego – KTL” w firmie MAN. - Uzyskana w ten sposób grubość powłoki pozwala na udzielenie 12-letniej gwarancji. Kataforeza daje dużą powtarzalność malowanej powłoki na skutek utrzymywania kluczowych parametrów procesowych w wąskim spektrum, a jej twardość i przyczepność nie do uzyskania w inny sposób. Dzięki tej metodzie uzyskuje się odporność porównywalną z właściwościami stali nierdzewnej przy zachowaniu najlepszych właściwości konstrukcyjnych. Najlepszym dowodem na to jest 12-letnia gwarancja, jaką daje MAN na ochronę antykorozyjną.

    Zalety stosowania kataforezy
    - doskonałe zabezpieczenie antykorozyjne blach walcowanych do 1000 godzin w komorze solnej, natomiast elementów żeliwnych od 500 do 800 godzin,
    - jednakowa grubość warstw w każdym miejscu malowanego elementu, także na krawędziach,
    - wyjątkowo skuteczne zabezpieczenie przed oddziaływaniem chemicznym,
    - dobre zabezpieczenie przed uszkodzeniem mechanicznym,
    - niska szkodliwość dla środowiska, dzięki działaniu w systemie zamkniętym,
    - emisja substancji lotnych o niskiej zawartości szkodliwych cząstek,
    - wysoka wydajność procesu, która sięga 95-99%, (realizowana sprawność to 99% gotowości linii do produkcji)
    - automatyzacja procesu, co powoduje zmniejszenie kosztów produkcyjnych oraz szkodliwości warunków pracy.


    Jedna z dziesięciu wanien linii do malowania kataforetycznego.

    Linia do malowania kataforetycznego składa się z 10 wanien, które umożliwiają zanurzenie elementów o wymiarach do: 15 m x 2,8 m x 3,8 m. Dzięki temu pomalować można też najdłuższe produkowane w Starachowicach korpusy do trzyosiowych autobusów. Dodajmy, że głębokość wanien jest znacznie większa i wynosi 5 m. Planowana jest także modernizacja instalacji pozwalająca prowadzić proces na korpusach autobusowych o jeszcze większej masie oraz gabarytach. Proces kataforezy zaczyna się od odtłuszczenia zespawanego szkieletu. Następnie wszystko przebiega automatycznie. Taktem, która trwa 53 minuty, steruje komputer. Przed zanurzeniem przyjmowany jest kąt 5 stopni, przy którym odbywa się wsad do każdej wanny, natomiast przy stacji odtłuszczania, fosforanowania, kataforezy korpus jest także poruszany poziomo - o 2 stopnie na boki, co powoduje usunięcie powietrza, które nagromadziło się w środku profili oraz zwiększenie powierzchni zabezpieczonej przed korozją. Następnie dochodzi do aktywacji powierzchni, gdzie związki fosforanu tytanu przygotowują szkielet do fosforanowania. Na powierzchni szkieletu tworzona jest warstwa kryształów cynku, co jest pierwszym zabezpieczeniem przed korozją. Nadmiar związków usuwany jest przez kolejne płukanie, a powłoka wyrównywana jest przez proces pasywacji. Najważniejszym momentem jest malowanie katodowe. W wannie, w której znajduje się roztwór wody demi o niskim przewodnictwie do 10 µs/cm (około 80% objętości), części stałych - żywic, pigmentu (około 15%) oraz innych składników (około 5%) zanurzany jest szkielet i przykładane napięcie 280 V (w zależności od m kw. malowanej powierzchni). W prostokątnej wannie znajduje się 96 anod rurowych, natomiast podłączony do prądu korpus stanowi katodę. Wzajemne przyciąganie przeciwnie naładowanych cząsteczek powoduje silne, a zarazem dokładne pokrycie, również wewnętrznej powierzchni elementów. Utworzenie takiej powłoki izoluje szkielet, zanika różnica potencjałów, a natężenie prądu maleje wprost proporcjonalnie do wzrostu grubości powłoki, przy stałym napięciu. Wówczas szkielet jest wyciągany i spłukiwany z nadmiaru farby (w dwóch wannach ultrafiltratu połączonych ze sobą kaskadowo, a następnie permeat filtrowany jest w modułach UF za pomocą membran półprzepuszczalnych firmy Koch, co implikuje odzysk nadmiaru farby). Później korpus poddawany jest procesowi suszenia. Optimum wygrzewania to 40 min w temp. 180 stopni, proces ten jest skrupulatnie kontrolowany za pomocą piecowego rejestratora temperatury. Następnie jest schładzany w strefie studzenia z niewymuszonym obiegiem powietrza.






