




Najnowsze osiągnięcie produkcji ścierniw metalowych, przeznaczonych do obróbki strumieniowo-ściernej powierzchni
Śrut staliwny niskowęglowy jest najnowszym osiągnięciem przemysłu wytwarzającego śruty. Etapami rozwoju ścierniw metalowych były: najpierw śruty z żeliwna utwardzonego, następnie śruty stalowe cięte z drutu, śruty staliwne wysokowęglowe obrobione cieplnie, aż do śrutu staliwnego niskowęglowego znanego od 1960 roku. Był to efekt poszukiwań śrutu zbliżonego do trwałości śrutu ciętego z drutu stalowego, równie wydajnego co śrut staliwny wysokowęglowy uszlachetniany cieplnie, pozwalającego uzyskiwać wysoką jakość powierzchni obrabianej, mniej przy tym agresywnego dla elementów roboczych rzucających śrut (łopatki kół rzutowych, przewody podające ścierniwo do koła rzutowego, wirniki rozdzielaczy, tuleje regulacyjne). Śrut niskowęglowy produkowany jest w procesie topienia w piecach indukcyjnych, pociętych, czystych, wysokogatunkowych blach głęboko tłocznych ze stali podeutektycznej z niską zawartością węgla (C), fosforu (P) i siarki (S) oraz czystych, precyzyjnie dozowanych dodatków stopowych. Uzyskuje się staliwo niskowęglowe o procentowym składzie wagowym pokazanym w tabeli 1.
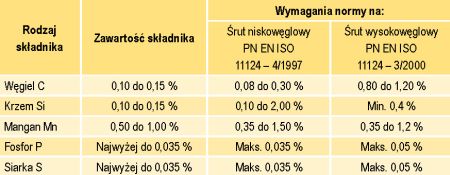
Tabela 1. Skład chemiczny śrutu niskowęglowego z POLMINERALU na tle normy śrutu wysokowęglowego
w % wagowych.
Zestawienie pokazuje, że w śrutach niskowęglowych znajduje się zdecydowanie mniej węgla i zanieczyszczeń siarką oraz fosforem niż w śrutach wysokowęglowych. Niska zawartość węgla sprawia, iż śrut ten jest bardziej plastyczny oraz nie tworzy na powierzchni ziaren, twardej grubej warstwy węglików, skłonnych do pęknięć a jedynie nanowarstwy takich węglików. Dlatego norma na śruty niskowęglowe nie przewiduje występowania wad w postaci pęknięć powierzchniowych. Norma na śruty wysokowęglowe przewiduje natomiast do 15 % wad w postaci pękniętych ziaren śrutu okrągłego.
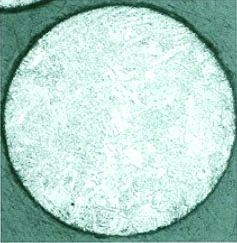
Śrut niskowęglowy
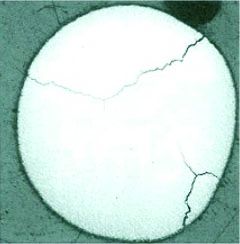
Śrut wysokowęglowy
Fotografia 1. Przekrój ziarna śrutu niskowęglowego i wysokowęglowego (po prawej).
Fotografia 1 pokazuje poglądowo tę różnicę miedzy oboma rodzajami śrutów na przekroju ziaren śrutu niskowęglowego i wysokowęglowego. Brak skłonności do pęknięć ziaren śrutu niskowęglowego jest główną przyczyną jego wyższej trwałości od 10 do 40 % od śrutu staliwnego (średnio 20 %). Fakt ten powoduje, że proces zużywania się ziaren śrutów niskowęglowych jest odmienny od śrutów wysokowęglowych i następuje jedynie w wyniku ścierania się powierzchniowego.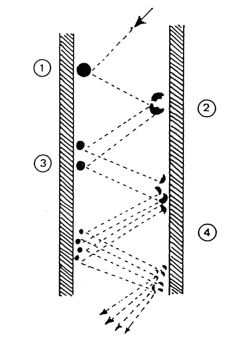
Rysunek 1. Mechanizm zmniejszania się ziaren śrutów wysokowęglowych według I. Horowitza.
Śruty wysokowęglowe natomiast, według I. Horowitza, cyklicznie rozpadają się na drobniejsze części posiadające ostre krawędzie tnące, które następnie zaokrąglają na mniejsze ziarna śrutu jak to pokazuje rysunek 1. Fakt nie rozbijania się ziaren śrutów niskowęglowych potwierdza uzyskiwanie znacznie przedłużonego czasu zużywania się części roboczych oczyszczarek narażonych na bezpośredni kontakt ze śrutem, średnio o około 30 % w stosunku do śrutów staliwnych wysokowęglowych. Wyższa trwałość śrutów niskowęglowych powoduje obniżenie poziomu pylenia i powstawanie od 10 do 40 % mniejszej ilości odpadu w jednostce czasu pracy. Powstają też zyski ekonomiczne pośrednie w postaci niższych kosztów transportu ścierniwa nowego, transportu wewnętrznego śrutu i wywożonej ilości odpadu oraz jego utylizacji w jednostce czasu (miesiąc, rok).

Wykres 1. Dochodzenie wielkości ziaren śrutu zasypanego do oczyszczarki do optymalnej mieszanki roboczej według Best of Blasting.
Wykres 1 ilustruje własność śrutów, zwłaszcza niskowęglowych do wytwarzania podczas pracy optymalnego składu mieszanki roboczej. Na czerwono zaznaczono śrut nowy, zasypany do oczyszczarki, a na niebiesko śrut przepracowany stanowiący mieszankę roboczą. W mieszance roboczej nie może zabraknąć żadnej z wielkości śrutu.
Własności śrutów niskowęglowych:
Gęstość właściwa: 7,5 kg/dcm3 - według norm dla obu rodzajów śrutu winna być wyższa niż 7,0 kg/dcm3.
Ciężar nasypowy: 4,35 do 4,55 kg/dcm3. Średnio 4,4 kg/dcm3 - zależy od wielkości ziaren śrutu i jest wyższy dla ziaren grubszych.
Twardość w skali Vikersa: 420 do 480 HV (41 do 45 HRC) - według normy może być 390 do 520 HV. Przepracowany śrut niskowęglowy ulega samo utwardzeniu nawet do 40 HV powyżej twardości początkowej. Mechanizm tego utwardzania ziaren śrutu, jak też i powierzchni metalowej (kulowania) pokazuje rysunek 2.

Rysunek 2. Utwardzanie powierzchniowe śrutu i powierzchni metalowej według I. Horowitza
Zjawisko utwardzania się powierzchni śrutu nie występuje podczas użytkowania śrutów wysokowęglowych. Śrut wysokowęglowy okrągły winien mieć twardość 390 do 530 HV, czyli prawie identyczną jak śrut niskowęglowy.
Struktura wewnętrzna ziaren ściernych śrutu staliwnego niskowęglowego powinna mieć według normy strukturę bainityczną lub martenzytyczną, w co najmniej mniej 85 % oraz może zawierać najwyżej 5 % wtrąceń struktur ferrytycznych i perlitycznych. Jest to warunek konieczny dla zachowania wybitnych własności śrutu staliwnego niskowęglowego w postaci jego wysokiej twardości, skrawności i trwałości. Niektórzy producenci śrutu niskowęglowego nazywają go z racji jego struktury wewnętrznej śrutem „bainitycznym”.











