




Opracowano nowy proces przygotowania powierzchni, zastępujący fosforanowanie cynkowe, który znacząco upraszcza produkcję. W kombinacji z procesem pokrywania autoforetycznego, możliwa staje się zmiana tradycyjnych systemów malowania.
Na rynku, od kilku już lat pojawiają się technologie mogące zastąpić klasyczne procesy obróbki konwersyjnej opartej na fosforanach. W 2004 roku została wprowadzona na rynek nanoceramika – technologia przygotowania powierzchni metalowych oferująca wiele zalet dla ochrony środowiska naturalnego, wydajności produkcji oraz kosztów procesu. Obecnie jest stosowana na ponad 200 liniach na świecie do produkcji miedzy innymi sprzętu AGD, mebli biurowych, sprzętu rolniczego. Typowe zastosowanie znajduje tam gdzie dotychczas stosowane było fosforanowanie żelazowe. Wolna od fosforanów obróbka konwersyjna stosowana jest w zakładzie produkcyjnym Toyota’s Takaoka, do produkcji części, od 2006.
Zastąpienie fosforanowania cynkowego
Ostatnie prace badawcze umożliwiły wyeliminowanie fosforanowania cynkowego z procesu zabezpieczenia antykorozyjnego nadwozi samochodowych. Alternatywny proces został opracowany przy współudziale przemysłu samochodowego oraz producentów farb. Jak pokazano na rysunku 1, jakość powłoki na stali zimno walcowanej, ocynkowanej oraz na aluminium spełnia specyfikacje OEM (tzn. 10 cykli wg. VDA; CASS test oraz Filiform Corrosion Test). Powłoka konwersyjna powstaje w kwaśnym roztworze zawierającym kompleksowe związki cyrkonu oraz nanocząstki. Dobra ochrona antykorozyjna oraz własności adhezyjne sprawiają, że nie ma konieczności modyfikacji farby elektroforetycznej. W porównaniu z fosforanowaniem cynkowym, technologia ta znacznie obniża koszty procesu poprzez wyeliminowanie metali ciężkich oraz zmniejszenie energochłonności.
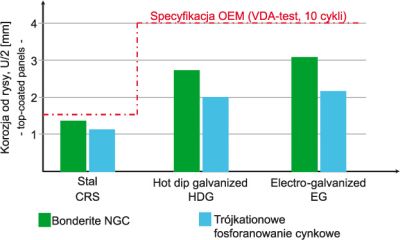
Rys. 1
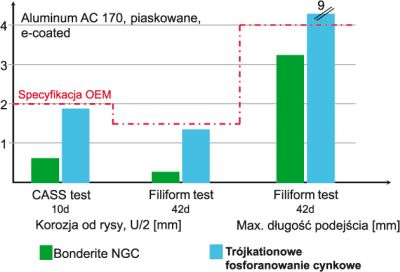
Rys. 2
Całkowite koszty procesu przygotowania powierzchni mogą zostać znacząco obniżone w porównaniu z procesem tradycyjnym. Na rysuneku 2 pokazano schemat procesu fosforanowania cynkowego, nowego procesu oraz linii autoforezy. Obie technologie wkrótce zostaną wprowadzone do produkcji. Aktywacja, pasywacja oraz część stref płuczących może zostać wyeliminowana. Co więcej, sama strefa obróbki konwersyjnej nie wymaga systemu grzania. W przypadku nowej inwestycji, prowadzi to do znacznego zredukowania jej kosztów. Niepotrzebne strefy w istniejących liniach produkcyjnych, mogą być pomijane lub wykorzystywane jako dodatkowe strefy płuczące. W połączeniu z nowoczesnymi systemami oczyszczania, ilość ścieków można utrzymać na poziomie kilkuset litrów dziennie. W praktyce, nowoczesne procesy przygotowania powierzchni odznaczają się dobrą jakością oraz zyskownością. Obsługa kąpieli i ich odświeżanie jest łatwe do przeprowadzenia a proste analizy pozwalają utrzymać proces w optymalnym zakresie parametrów.

Ochrona przed korozją w następnych pięciu latach
Według S. Umemura and T. Suzuki z firmy Toyota, poziom zabezpieczenia antykorozyjnego pojazdów w przyszłości nie ulegnie zmianie, ale sposób, w jaki będzie ono osiągane zmieni się zasadniczo. Wizja Toyoty nie wiąże się z dwuwarstwowym systemem składającym się z powłoki konwersyjnej oraz farby elektroforetycznej, ale z połączonego jednoetapowego procesu pokrywania.
Nowoczesny proces pokrywania znany jako „autodepozycja” został zaproponowany do przejęcia takiej roli w przyszłości. Jak pokazuje rysunek 3, elementy metalowe są zanurzane w kwaśnej farbie dyspersyjnej. Jony metali są uwalniane z trawionej powierzchni metalu i powodują destabilizację cząsteczek żywicy w pobliżu powierzchni. Taka kombinacja nieorganicznych produktów reakcji konwersyjnej oraz ochronnej powłoki polimerowej jest osadzana na powierzchni. Ten typ procesu został zaakceptowany na światowych rynkach przemysłowych do ochrony części i konstrukcji stalowych. Dodatkowo może być wykorzystywany razem z farbami nawierzchniowymi ciekłymi lub proszkowymi. W zależności od wymagań aplikacji, mogą być wykorzystywane trzy rodzaje żywić: PVDC, akrylowe oraz epoksydowe. Zarówno proces jak i otrzymana powłoka mają wiele zalet w porównaniu do powłok elektroforetycznych. Ani w powłoce ani w procesie nie występują metale ciężkie. Autoforeza może być stosowana na liniach samochodowych. W typowych procesach, potrzebne jest dziesięć etapów, aby umyć, nałożyć, a następnie utwardzić powłokę.
W technologii autoforetycznej, można obrabiać gęsto upakowane części, nie tracąc miejsca na skomplikowany układ elektryczny. Autoforeza pokrywa przestrzenie zamknięte bez konieczności zmiany warunków prądowych. Nie pojawiają się, więc wady powłoki spowodowane zbyt dużym napięciem. Co więcej, nie są potrzebne dodatkowe otwory w nadwoziu mające zminimalizować pojawiający się w systemach elektroforezy efekt klatki Faraday’a. Wystarczy zapewnienie przepływu kąpieli i jej skutecznego odcieku. Położenie otworów odciekowych można tak dobrać, aby poprawić sztywność nadwozia. Osiąga się też znacznie lepsze pokrycie krawędzi, które są miejscami, gdzie najczęściej zaczyna się korozja.











