




Powtarzalność produkcji uzyskiwanej metodami obróbki mechanicznej jest tak duża, że nie potrzeba rozpatrywać, co zrobić z brakami, ponieważ ich nie ma. Inaczej jest w lakiernictwie, gdzie czasami zdarzają się partie wyrobów wadliwie polakierowanych. Jeśli materiał lakierowany jest drogi, jak na przykład profile aluminiowe, to ekonomiczną koniecznością jest usunięcie wadliwej powłoki i powtórne pomalowanie. Drugim ważnym powodem do odlakierowywania jest potrzeba usunięcia warstw lakieru z zawieszek, których czystość ma istotne znaczenie dla uziemienia malowanych elektrostatycznie detali.
Metody odlakierowywania
• TERMICZNE
Metody te polegają na wykorzystaniu pieców do pirolizy, w których odlakierowywane detale poddawane są oddziaływaniu temperatury 400oC, co powoduje karbonizację – zwęglenie powłoki lakierniczej. Powstałe organiczne gazy dopalane są (utleniane) w temperaturze 800-1200oC.
Pewną ciekawą odmianą metody termicznej jest piec fluidalny, przeniesienie ciepła do detalu następuje w nim poprzez kwarc, w którego objętości ulega spalaniu gaz.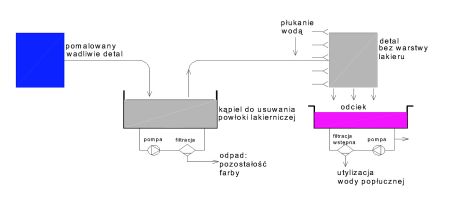
Rys. 1. Schemat ideowy technologii chemicznego usuwania powłok lakierniczych – wg materiałów firmy SPEAT.
• CIŚNIENIOWE
Zwykle są to metody używające wody pod wysokim ciśnieniem rzędu 25-50 MPa. Są to metody bez użycia chemikaliów, a woda użyta do usuwania powłok po jej filtracji może krążyć w obiegu zamkniętym.
• ŚCIERNE
Zastosowanie metody śrutowania dla farb proszkowych jest dosyć kłopotliwe ze względu na odporność tych farb, śrutowanie jest długie, żmudne i nierównomierne.
• CHEMICZNE
Metody termiczne i ścierne nie mogą być zastosowane dla wszystkich detali. Na przykład nie można czyścić termicznie detali z aluminium, stopu nal, magnezu oraz hartowanych zaczepów technologicznych. Stosowane wówczas metody chemiczne polegają na pokryciu detalu specjalną pastą bądź na zanurzeniu go w kąpieli striperującej - odlakierowywującej.
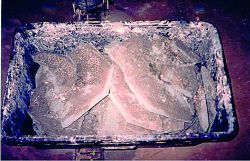
Fot. 1. Sucha masa po filtracji stripera – wg materiałów firmy SPEAT.
Obieg zamknięty kapieli odlakierowywującej
Idea chemicznego usuwania powłok lakierniczych zakłada, że instalacja nie będzie produkowała odpadów ciekłych w procesie odlakierowywania. Jedynym odpadem jest tu placek z prasy filtracyjnej. Przy optymalnych parametrach filtracji osiągano w istniejących instalacjach 65% suchej masy w placku filtracyjnym (Fot. 1). Kąpiel jest zawracana po filtracji z powrotem do wanny roboczej i pracuje bez przerwy, nie wymaga wymiany. Do kąpieli dodawany jest środek ułatwiający i przyśpieszający dyspergowanie rozpuszczonej w płynie powłoki lakierniczej (Rys. 1).
Zawartość suchej masy w placku filtracyjnym decyduje o ekonomiczności procesu, a zależy ona od geometrii celek prasy filtracyjnej – celki nie mogą być ani za głębokie, ani za płytkie, zależy od rodzaju i jakości tkaniny filtracyjnej, ciśnienia i temperatury filtracji.
Zawartość suchej masy uzyskiwanej na filtrach workowych wynosi nie więcej niż 40%, z tego względu stosowanie pras filtracyjnych jest bardziej opłacalne, zwłaszcza w dużych instalacjach. Rys. 2 przedstawia małą instalację do chemicznego usuwania powłok lakierniczych z filtrem workowym i pompą nurnikową. Nie zaleca się stosowania do filtrów workowych pomp wirowych, ponieważ rozdrabniają one frakcję dyspersyjną.Parametry wpływające na szybkość procesu chemicznego usuwania powłok lakierniczych
Zasadniczym czynnikiem wpływającym na szybkość procesu odlakierowywania jest rodzaj użytej kąpieli, która musi również gwarantować dyspergowania rozpuszczonej powłoki, umożliwiając jej odfiltrowanie. Następnym ważnym czynnikiem warunkującym szybkość procesu jest temperatura kąpieli - zwiększenie temperatury przyśpiesza usunięcie powłoki poprzez kąpiel. Stosowanie wysokich temperatur prowadzi jednak do intensywnego parowania kąpieli. Szybkość odlakierowywania zależy również od mieszania kąpieli. Jeśli kąpiel nie jest mieszana, to w warstwie przyściennej detalu tworzy się strefa przylegającej rozpuszczonej farby, która spowalnia proces rozpuszczania, gdyż na styku fazy ciekłej i stałej powstaje stan równowagi. Ze względu na parowanie instalacja powinna być wyposażona w sprawną instalację ogólnej wentylacji i wentylację wanny roboczej.

Rys 2. Mała instalacja do usuwania powłok lakierniczych – wg materiałów firmy SPEAT.
Grzanie kąpieli do odlakierowywania należy wykonywać tak, aby na powierzchni grzałek nie następowało odparowanie stripera. Wydaje się, że dopuszczalne obciążenie powierzchni grzałek nie powinno przekraczać 1W/cm2.
Wybór parametrów technologicznych procesu
Najważniejszym parametrem technologicznym jest temperatura procesu usuwania powłoki lakierniczej, która powinna być tak ustawiona, aby uzyskać oczekiwaną wydajności pracy. W zbudowanych przez firmę Speat instalacjach stosowano temperaturę już od 320oC i można było usuwać w tej temperaturze powłoki kataforetyczne. Układ sterowania, prócz wizualizacji procesu, umożliwia wybór programów z parametrami, a zmiennymi są temperatura, czas, tryb pracy mieszania kąpieli: ciągły lub okresowy. Układ sterowania kontroluje proces filtracji, który powinien być ciągły, aby ograniczyć zużycie dodatku dyspergującego.











